
Cuve double peau pour l'industrie Agroalimentaire en INOX 316L
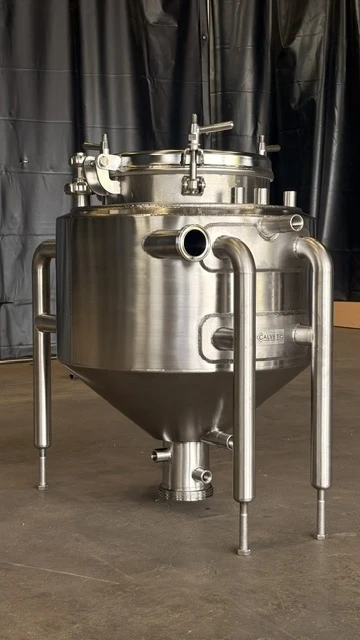
Une cuve double peau mal dimensionnée ou mal soudée devient rapidement le maillon faible d'une ligne agroalimentaire : pertes thermiques, risque de contamination, arrêts de production. Comprendre les critères de conception en inox 316L évite ces écueils dès le cahier des charges.
Temps de lecture : ~9 minutes
Pourquoi l'inox 316L s'impose pour les cuves double peau agroalimentaires
La cuve double peau répond à un besoin précis : maintenir une température constante dans un process (fermentation, pasteurisation, stockage de produits sensibles) tout en isolant le contenu des variations extérieures. La double enveloppe fonctionne par circulation d'un fluide caloporteur (eau glycolée, vapeur basse pression ou eau chaude) entre la paroi intérieure, au contact du produit, et la paroi extérieure, qui referme le circuit thermique.
Le choix de l'inox 316L n'est pas anodin dans ce contexte. Sa teneur en molybdène (2 à 3 %) lui confère une résistance accrue à la corrosion par piqûres, notamment face aux solutions salines, aux acides organiques et aux produits de nettoyage chlorés utilisés quotidiennement dans l'agroalimentaire. Le 304L, moins cher, reste suffisant pour des usages peu agressifs, mais dès qu'un produit contient du sel, des acides de fermentation ou nécessite des cycles de nettoyage intensifs (NEP), le 316L devient la référence.
Les contraintes réglementaires et sanitaires à respecter
Une cuve destinée au contact alimentaire doit répondre à des exigences précises de conception, indépendamment de la nuance d'acier choisie :
- État de surface intérieur poli limitant l'adhérence bactérienne et facilitant le nettoyage.
- Absence de zones de rétention : angles arrondis, fonds bombés ou coniques, soudures affleurantes.
- Raccords démontables ou nettoyables en place (vannes, piquages, regards) sans point mort.
- Traçabilité des matériaux avec certificats matière 3.1 pour chaque tôle utilisée.
- Compatibilité avec les procédures de nettoyage en place (NEP) à base de soude ou d'acide nitrique.
Les limites du 316L : quand envisager une autre nuance ?
Le 316L n'est pas une solution universelle. Pour des process impliquant des chlorures très concentrés en continu (saumures fortes, certaines préparations de salaisons industrielles), le duplex ou le 904L offrent une résistance supérieure à la corrosion sous contrainte. À l'inverse, pour un simple tank de stockage d'eau ou de produits non corrosifs, le 304L suffit et représente un gain de coût non négligeable. Le choix de la nuance doit toujours découler d'une analyse du produit stocké, de sa température de service et des protocoles de nettoyage prévus.
Comment est conçue une cuve double peau : étapes clés de fabrication
La fabrication d'une cuve double peau en inox 316L suit un processus rigoureux, du dessin technique à la mise en service. Chaque étape conditionne la fiabilité thermique et sanitaire de l'équipement final.
- Analyse du cahier des charges : volume utile, pression de service, température de process, nature du produit, fréquence de nettoyage.
- Dimensionnement thermique de la double enveloppe (surface d'échange, débit du fluide caloporteur, pente des chicanes internes).
- Découpe et formage des tôles en inox 316L, généralement en épaisseur 3 à 5 mm pour la paroi intérieure et 2 à 4 mm pour l'enveloppe extérieure.
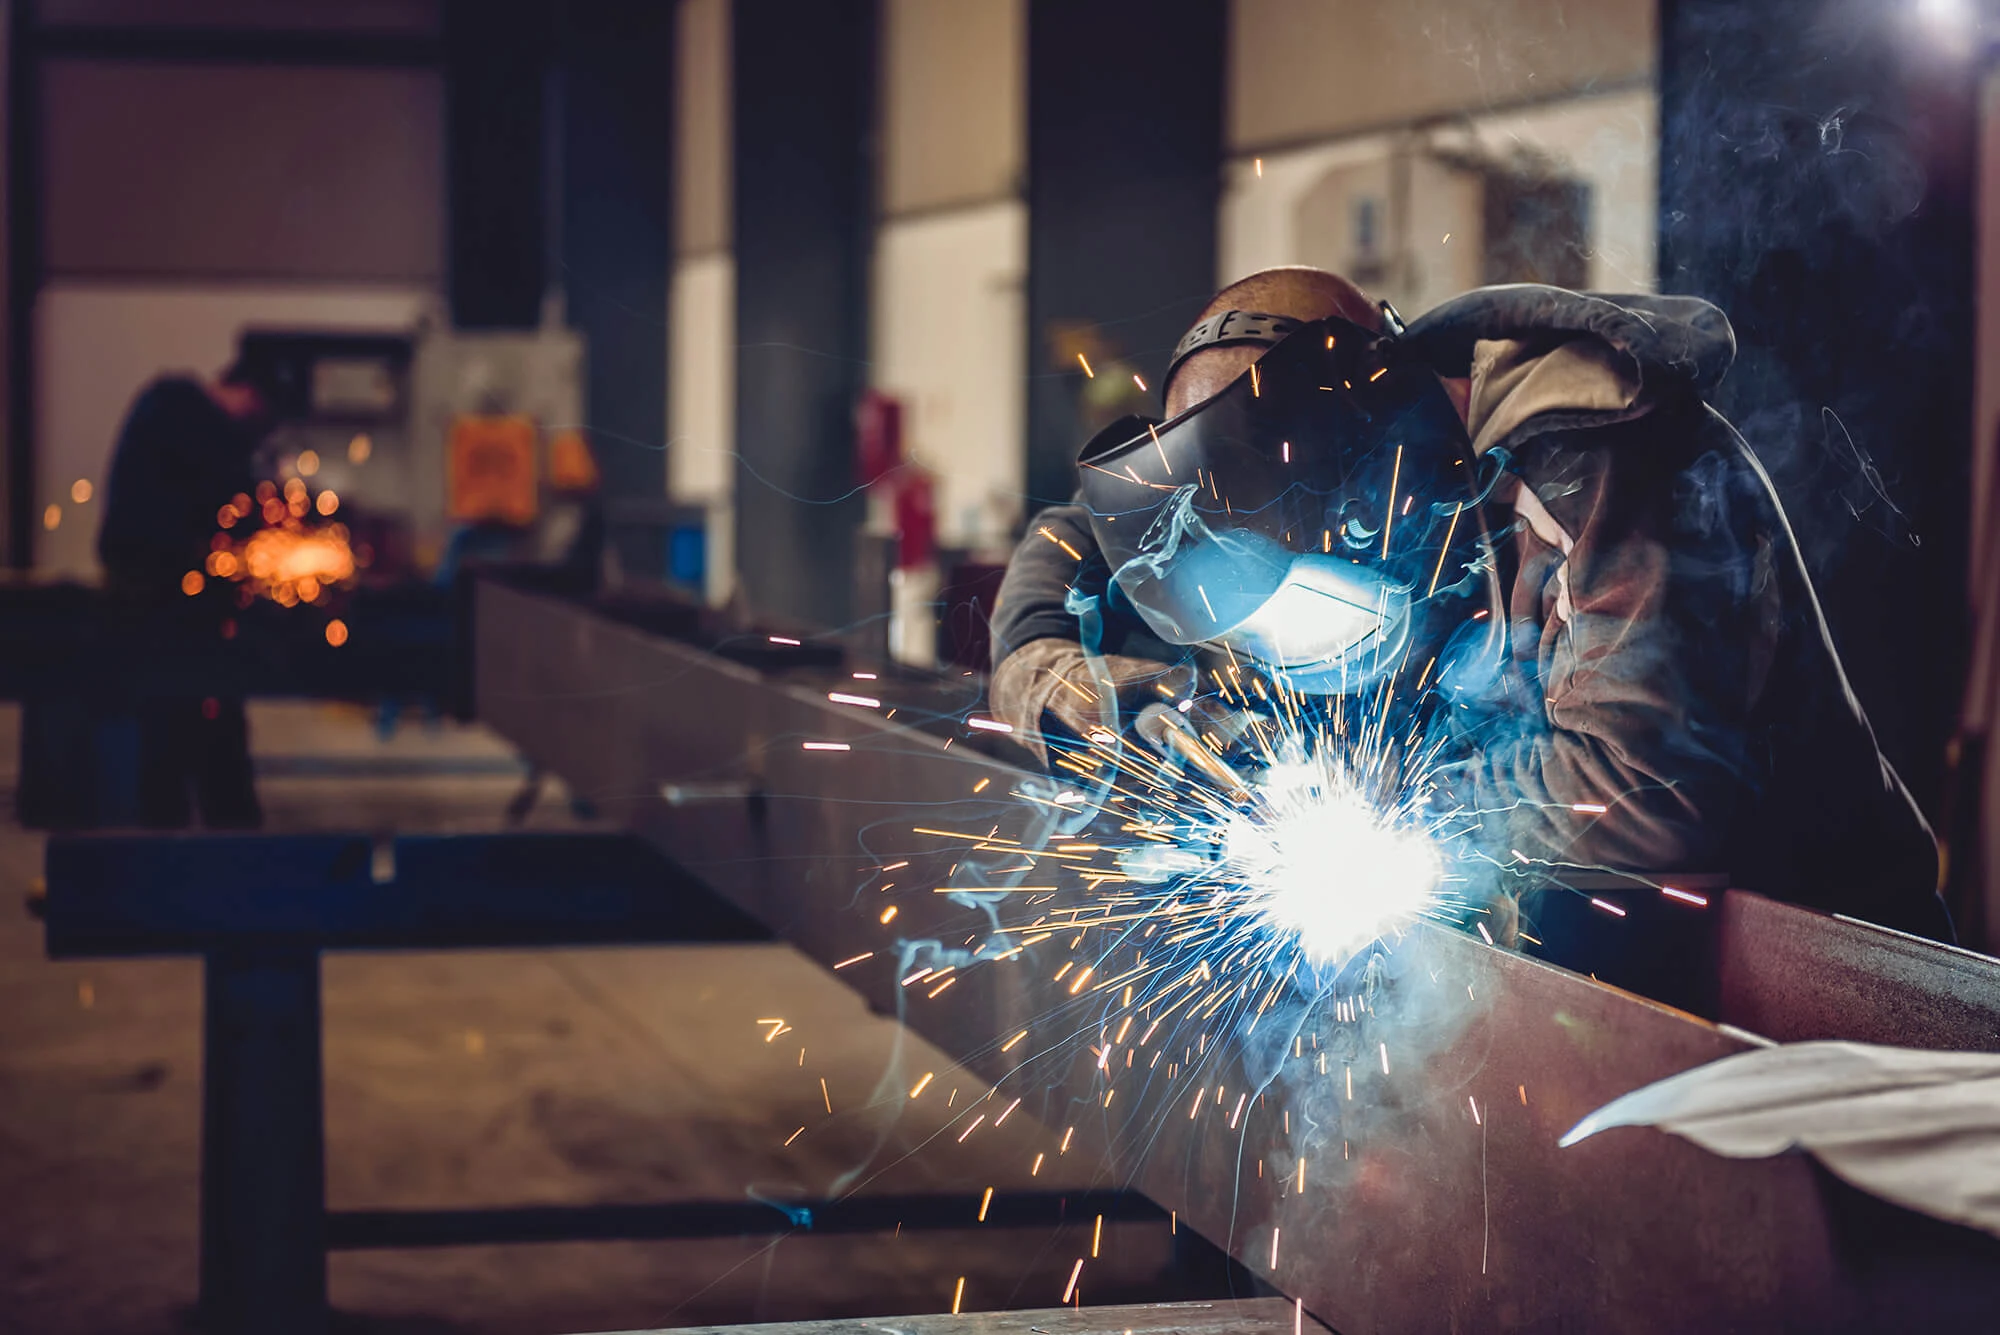
- Soudage des viroles et des fonds, idéalement par procédé orbital pour garantir une pénétration homogène et limiter les zones de recuit affectant la résistance à la corrosion.
- Polissage de la surface intérieure selon le niveau de finition requis (Ra 0,8 µm pour un usage alimentaire standard, plus fin pour certains process pharmaceutiques connexes).
- Contrôle d'étanchéité de la double peau par test sous pression et ressuage des soudures.
- Passivation chimique pour reconstituer la couche d'oxyde protectrice sur toute la surface inox.
- Livraison et mise en service avec raccordement aux circuits de fluide caloporteur et aux automatismes de régulation.
Pourquoi le soudage orbital change la donne sur ce type d'équipement
Le soudage orbital automatise la rotation de la torche autour de la pièce, assurant une régularité impossible à reproduire manuellement sur des cordons longs ou circulaires. Pour une cuve double peau, cette technique limite les surépaisseurs internes, réduit les zones de rétention microbienne et homogénéise la résistance mécanique de l'ensemble de la structure. C'est un critère de qualité déterminant quand la cuve est destinée à des cycles de nettoyage chimique répétés sur plusieurs années.
Quels critères techniques comparer avant de choisir sa cuve ?
Le choix d'une cuve double peau ne se résume pas à la capacité en litres. Plusieurs paramètres techniques influencent directement la performance et la durabilité de l'équipement en conditions réelles de production.
| Critère | Impact sur le process | Point de vigilance |
|---|---|---|
| Nuance d'inox (304L vs 316L) | Résistance à la corrosion, durée de vie | Vérifier compatibilité avec le produit stocké |
| Épaisseur de la double enveloppe | Capacité d'échange thermique | Sous-dimensionnement = montée en température trop lente |
| Type de fond (plat, conique, bombé) | Vidange complète, absence de rétention | Fond plat déconseillé en usage alimentaire |
| Finition de surface (Ra) | Hygiène, facilité de nettoyage NEP | Ra trop élevé favorise le biofilm |
| Système d'agitation intégré | Homogénéité du produit | Doit être compatible avec le nettoyage en place |
Agitation, isolation et instrumentation : des options à ne pas négliger
Au-delà de la structure, certaines options transforment l'usage quotidien de la cuve. Un agitateur à vitesse variable permet d'adapter le cisaillement selon la viscosité du produit, un paramètre souvent sous-estimé dans les process de préparation de sauces ou de produits laitiers. L'ajout d'une isolation périphérique (laine de roche sous habillage inox) limite les déperditions thermiques et réduit la consommation d'énergie du système de régulation. Enfin, l'intégration de sondes de température et de niveau directement soudées sur la cuve facilite le pilotage automatisé sans ajout de piquages supplémentaires après coup.
À quoi faire attention lors de l'installation et de l'exploitation ?
Une cuve double peau bien conçue peut rencontrer des dysfonctionnements si certains points ne sont pas anticipés dès l'installation. La qualité du fluide caloporteur utilisé dans la double enveloppe doit être surveillée : une eau trop calcaire entartre progressivement la paroi d'échange et réduit l'efficacité thermique au fil des mois. Il est recommandé de prévoir un traitement d'eau adapté ou un circuit fermé avec glycol pour limiter ce phénomène.
La fixation au sol et l'accès pour maintenance méritent également une attention particulière. Une cuve sous-dimensionnée en termes d'accès technique complique les opérations de contrôle périodique des soudures et de la passivation. Il est préférable d'anticiper ces contraintes dès la phase d'implantation, plutôt que de les découvrir lors d'une panne en pleine production. Enfin, la compatibilité entre la cuve et les automatismes existants (vannes, capteurs, API de régulation) doit être validée avant la commande pour éviter des adaptations coûteuses en aval.
Les erreurs fréquentes observées sur le terrain
- Sous-estimer la surface d'échange nécessaire pour des produits visqueux, ralentissant les cycles de production.
- Choisir un fond plat par souci d'économie, générant des zones de rétention difficiles à nettoyer.
- Négliger la passivation après soudage, fragilisant la résistance à la corrosion dès les premiers mois.
- Omettre le dimensionnement du circuit de fluide caloporteur en fonction du volume réel de la cuve.
- Installer la cuve sans prévoir d'espace suffisant pour les opérations de maintenance et de contrôle.
Comment préparer votre projet de cuve double peau ?
Avant de lancer une consultation auprès d'un chaudronnier, il est utile de rassembler certaines informations qui conditionnent directement le dimensionnement et le délai de fabrication. Un dossier technique incomplet allonge mécaniquement les délais de conception, parfois de plusieurs semaines.
- Définir le volume utile réel, pas seulement la capacité théorique, en tenant compte du taux de remplissage habituel.
- Préciser la nature du produit : pH, viscosité, température de process, présence de particules.
- Indiquer la fréquence et le type de nettoyage prévu (manuel, NEP automatisé, fréquence hebdomadaire ou quotidienne).
- Fournir les contraintes d'implantation : hauteur sous plafond, accès pour la livraison, alimentation électrique disponible.
- Lister les équipements périphériques déjà existants à raccorder (pompes, automates, réseaux de fluides).
Compter généralement 6 à 10 semaines entre la validation du cahier des charges et la livraison d'une cuve double peau sur mesure, selon la complexité du dimensionnement et la charge de l'atelier. Ce délai inclut la fabrication, les contrôles qualité et la passivation finale.
En résumé
- L'inox 316L s'impose dès que le produit stocké est corrosif ou que les cycles de nettoyage NEP sont fréquents.
- La conception sanitaire impose l'absence de zones de rétention, des fonds adaptés et un état de surface poli.
- Le soudage orbital garantit une homogénéité des cordons déterminante pour la durée de vie de la cuve.
- Le dimensionnement thermique de la double enveloppe conditionne directement la performance du process.
- Un dossier technique complet en amont réduit les délais de fabrication et limite les ajustements coûteux.
- La maintenance (qualité de l'eau, accès technique) doit être anticipée dès la phase d'implantation.
FAQ
▸Quelle différence entre inox 304L et 316L pour une cuve agroalimentaire ?
Le 316L contient du molybdène, absent du 304L, ce qui lui confère une bien meilleure résistance aux piqûres de corrosion face aux chlorures et aux acides organiques. Pour des produits salés, fermentés ou des cycles de nettoyage chimique fréquents, le 316L est recommandé. Le 304L reste adapté aux usages moins exigeants, comme le stockage d'eau.
▸Quelle épaisseur de tôle choisir pour une cuve double peau ?
L'épaisseur dépend du volume et de la pression de service. En pratique, la paroi intérieure se situe souvent entre 3 et 5 mm, et l'enveloppe extérieure entre 2 et 4 mm. Un dimensionnement précis nécessite une étude du cahier des charges, notamment la pression du fluide caloporteur circulant dans la double peau.
▸Combien de temps dure la fabrication d'une cuve double peau sur mesure ?
Comptez généralement entre 6 et 10 semaines entre la validation définitive du projet et la livraison, en fonction de la complexité technique et de la charge de l'atelier. Ce délai couvre la découpe, le soudage orbital, le polissage, les contrôles d'étanchéité et la passivation finale de la cuve.
▸Le soudage orbital est-il indispensable pour ce type de cuve ?
Ce n'est pas une obligation réglementaire, mais une garantie de qualité forte. Le soudage orbital assure une régularité des cordons impossible à reproduire manuellement sur des soudures circulaires longues, réduisant les zones de rétention et homogénéisant la résistance à la corrosion sur toute la structure.
▸Comment entretenir une cuve double peau en inox 316L ?
L'entretien repose sur un nettoyage en place (NEP) adapté au produit stocké, une surveillance régulière de la qualité du fluide caloporteur (notamment sa dureté) et un contrôle périodique de l'état des soudures. Une passivation de rattrapage peut être nécessaire après une réparation ou une intervention sur la paroi intérieure.
▸Peut-on faire fabriquer une cuve double peau sur mesure en Nouvelle-Aquitaine ?
Oui, CHAUDRONNERIE CALVET, installé à Bergerac, conçoit des cuves double peau sur mesure en inox 316L pour les industriels agroalimentaires en Nouvelle-Aquitaine. La fabrication intègre le dimensionnement thermique, le soudage orbital et les contrôles sanitaires adaptés à chaque projet, directement depuis l'atelier à Bergerac. Contactez CHAUDRONNERIE CALVET pour étudier la faisabilité technique de votre projet de cuve double peau.